


一、工艺描述
1.产品结构

|
序号 |
工序名称 |
说明 |
操作人数 |
备注 |
|
1 |
人工放光源并装入灯杯 |
人工分板,将光源分成单板,装入灯杯,并放到压合圆盘 |
2 |
人工上料 |
|
2 |
自动压合 |
正压 |
0 |
压合完成自动下料 |
|
3 |
自动下料到输送线 |
自动下料 |
0 |
光源与灯杯组件半成品输送线 |
|
4 |
自动挂侧线 |
挂侧线 |
0 |
|
|
5 |
自动上料到灯头泡壳组装机 |
/ |
0人 |
机械手自动上料 |
|
6 |
自动装灯头 |
|
0人 |
兼容E14灯头 |
|
7 |
自动测试 |
/ |
0人 |
过程测试并筛选不良品 |
|
8 |
自动剪中线 |
/ |
/ |
自动剪中线,中线自动打弯 |
|
9 |
自动装铆钉 |
|
0 |
自动装铆钉 |
|
10 |
自动铆接 |
|
0人 |
自动铆接灯头 |
|
11 |
自动翻转下料 |
/ |
0 |
自动翻转并装入后段泡壳组装圆盘 |
|
12 |
自动打胶 |
|
0 |
1. 单工位打胶 2. 胶水规格为2600ML |
|
13 |
自动装泡壳 |
|
1人 |
G45泡壳采用离心盘供料,自动上料,自动组装。C37采用人工摆料到输送线,自动组装 |
|
14 |
自动下料 |
自动下料,并上料到老化测试线 |
0 |
自动输送至后道工序 |
|
15 |
自动老化上下料 |
|
0 |
1min老化侧线线 |
|
16 |
成品测试 |
成品功率测试,并筛选不良品 |
0 |
|
|
17 |
自动激光 |
配备3头激光器 |
0 |
单个产品激光时间需在3秒以内 |
二、设备布局说明
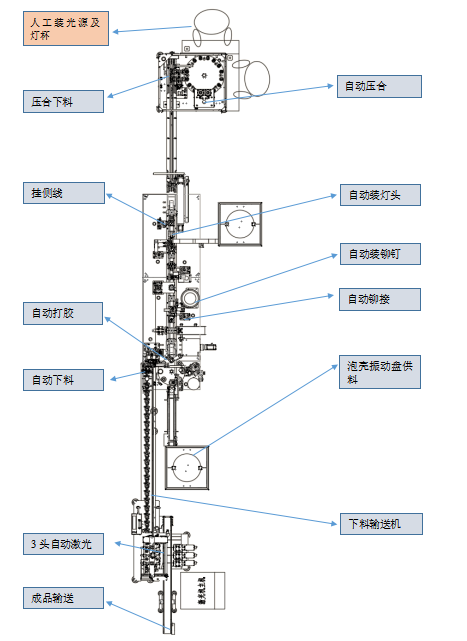
三、设备配置
1、压合机1台(含专用工装1套)
2、灯头泡壳组装机1台(含专用工装1套)
1)单工位圆盘
2)包含自动装灯头,泡壳,测试,铆接,打胶等功能
3、上料连接线1条
4、下料输送线1条
5、灯头自动上料振动盘(仅兼容E14产品)
6、打胶圆盘工装1套,上下料输送线通用工装1套
7、自动激光机械手
1)含3头激光(30W光纤)
四、兼容性说明
1、本生产线仅兼容E14泡灯产品
2、兼容G45-C37常规LED球泡灯(产品最大直径小于50mm)
五、基本参数
1、设备工作效率:1600PCS/H
2、额定输入功率:7 KW (不含后段组装线)


